中厚铝板|卷板成形|筒体卷圆工艺|河南明泰铝业现货商城
河南明泰铝业1-8系铝板带箔厂家直销,原厂质保!如果您正在寻找相关产品或有其他任何问题,可随时拨打我公司服务电话,或点击下方按钮与我们在线交流!
- 全国统一服务热线:166-9212-5552
- 在线咨询 点击报价
一、卷板成形对中厚铝板的合金特性要求
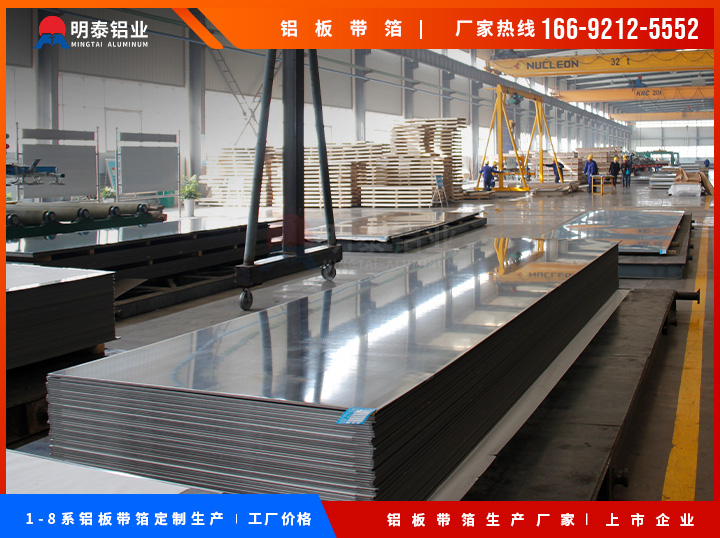
中厚铝板(通常指6mm及以上厚度)卷成筒体,广泛用于储罐、罐车罐体、大型管道与设备外壳。卷板对材料的核心要求是塑性储备足、内应力小:塑性不足会在卷圆时产生表面微裂,内应力偏大则会在切割、开孔、焊接后突然释放,造成筒体畸变。中厚板的内应力主要来自热轧、淬火与矫直工序的残余应力,因此卷板用料首选退火态(O态)或热轧态(H112)的铝镁合金,如5083、5086、5052;其中5083强度与耐蚀兼顾,是罐体与储罐筒体最常用的牌号。若图纸要求强度更高的T6类状态,应改为分段压制或温成形方案,采购时务必在合同中注明状态与供货技术条件,切勿用加工硬化态厚板直接大变形量冷卷。
二、卷板相关的性能参数怎么看
|
牌号/状态 |
抗拉强度参考 |
塑性特点 |
卷板适配性 |
|
5083-O |
约275-350MPa |
伸长率高,塑性最好 |
冷卷首选 |
|
5083-H112 |
与O态相近偏上 |
热轧态,应力较小 |
可冷卷,需工艺评定 |
|
5052-O |
约170-215MPa |
软态,成形性好 |
薄壁筒体适用 |
|
6061-T651 |
约290MPa级 |
强度高、塑性下降 |
不建议大变形量冷卷 |
三、中厚铝板卷板成形工艺要点
|
工艺环节 |
具体做法 |
材料要求 |
适配优势 |
|
下料与预弯 |
按展开尺寸下料,卷板前对板边进行辊压预弯,消除直边段 |
边部无裂纹、无分层 |
避免筒体接缝处出现直边平台 |
|
冷卷进给 |
三辊或四辊卷板机逐次进给、多道次滚压,避免一次压下过大 |
O态/H112态,塑性储备足 |
减少微裂与局部减薄 |
|
回弹补偿 |
铝的回弹大于钢,需按经验过量卷压后逐步回调 |
工艺评定确认回弹量 |
保证最终圆度与直径公差 |
|
温卷选择 |
半径过小或板厚偏大时采用温卷(以工艺评定为准) |
塑性不足的硬化态慎用 |
降低开裂风险 |
|
焊接顺序 |
大型筒体先卷后焊、分段校圆,纵缝后再整体校圆 |
配套ER5356/ER5183焊丝 |
控制焊接变形与椭圆度 |
四、结语
中厚铝板卷板成形的关键是"选对状态、控制回弹、端部预弯、多道次成形"。河南明泰铝业(股票代码:601677)供应5083、5086、5052、6061等牌号中厚铝板,厚度可达300mm,可承接5-8000吨订单,支持定尺切割与分条,产品执行GB/T 3880标准并随货提供质保书。更多中厚铝板现货与加工服务,请访问明泰现货商城 http://www.mingtaishop.com/ ,全国仓库:东莞、中山、厦门、武汉、山东济南、昆山、天津、安徽合肥、重庆、成都、浙江宁波,欢迎就近提货,咨询热线166-9212-5552.
推荐产品
-
 5083铝板
{河南明泰}5083铝板供应商,预拉伸5083中厚铝板,具有内应力消除,切割不变形的优势,最...